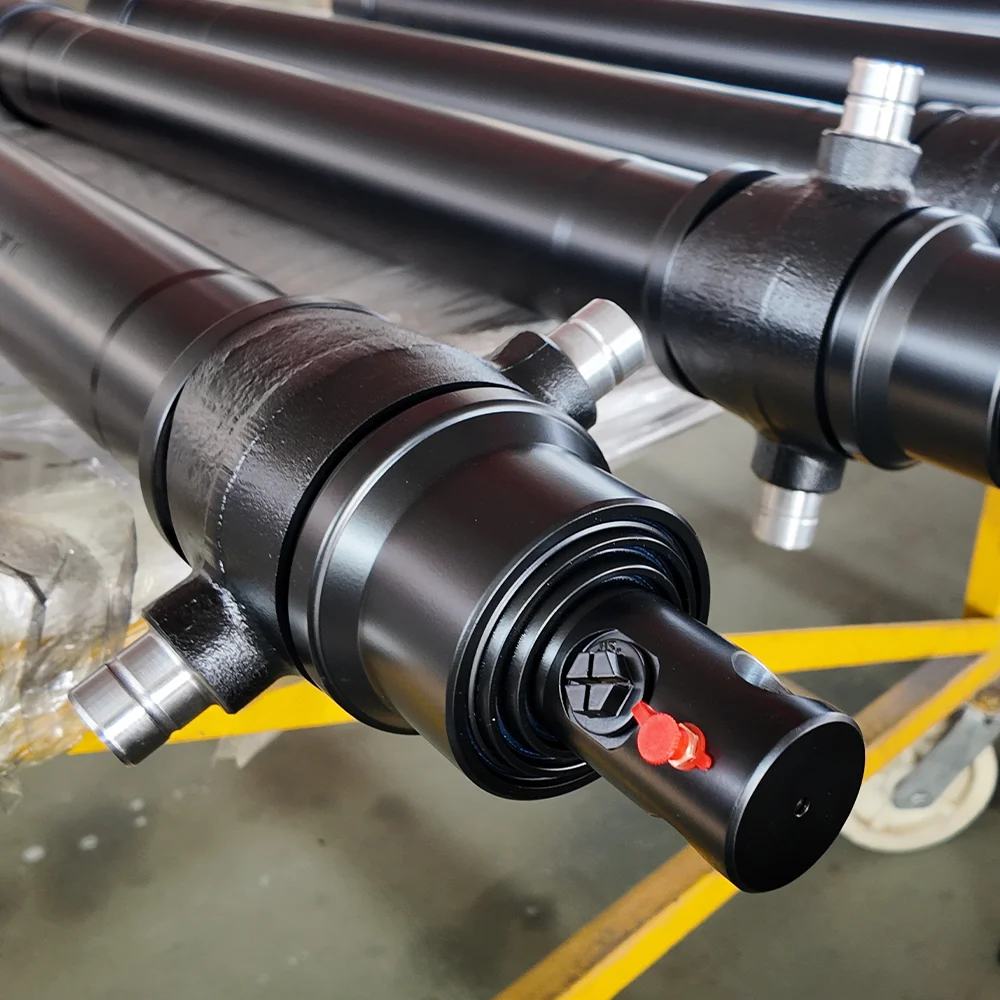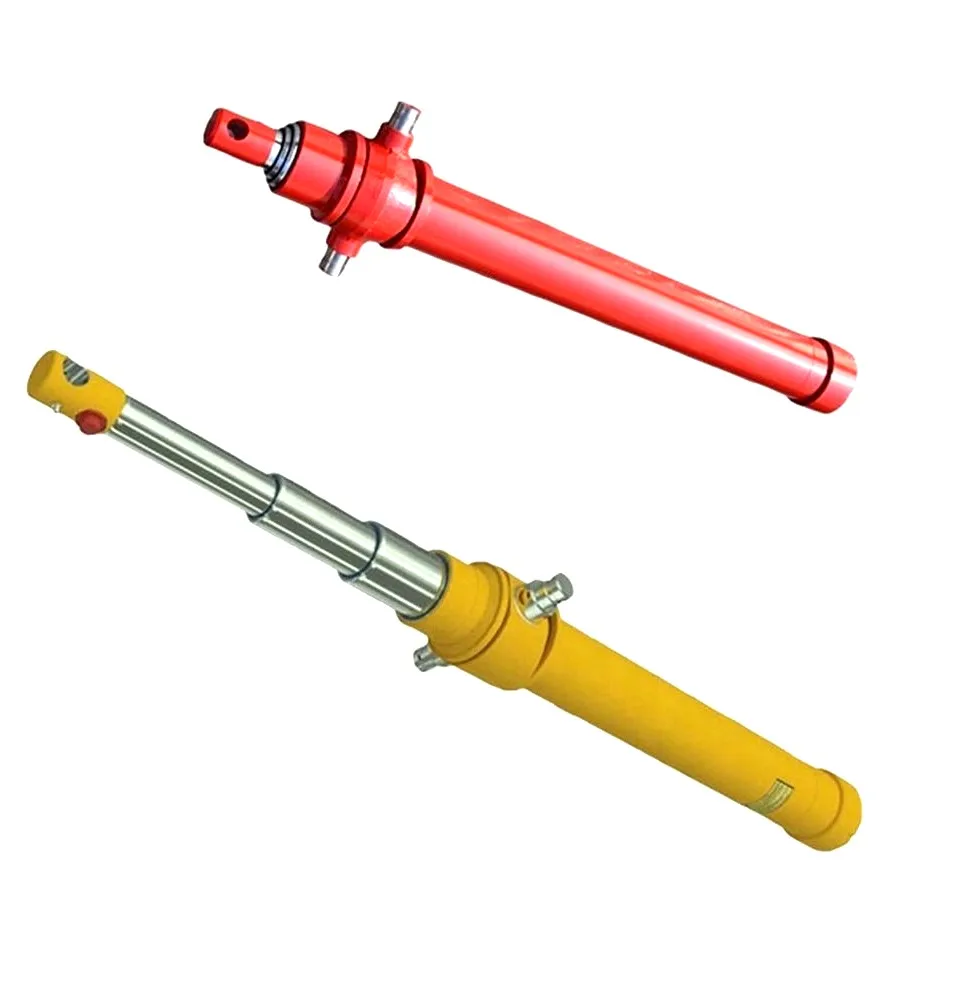
ဘယ်တော့လဲဟိုက်ဒရောလစ်ဆလင်ဒါများပျက်ကွက်၊ ကွင်းဆင်း ပညာရှင်များသည် ပစ္စတင် တံဆိပ်များ၊ rod chrome နှင့် wiper rings များကို စစ်ဆေးခြင်း စည်အတွင်းပိုင်းကို အလိုလို ကြည့်ရှုကြသည်။ သို့တိုင်၊ တူးဖော်ခြင်းများ၊ မိုင်းပေါက်တူးများ၊ ငြင်းဆန်ထုပ်ပိုးမှုများနှင့် ပီပြင်သော ဘီးတင်ကိရိယာများကဲ့သို့ ပြင်းထန်သော တာဝန်ကျမိုဘိုင်းစက်ပစ္စည်းများတွင်၊ မစီစဉ်ရသေးသော ဆလင်ဒါ အစားထိုးလဲလှယ်မှုများ၏ 40% အထိသည် တပ်ဆင်မဏ္ဍိုင်မှတ်တိုင်များ- လှံတံမျက်လုံး၊ အောက်ခံချောင်းရိုး သို့မဟုတ် ပင်နွန်ပင်ပေါက်များကဲ့သို့သော ဆိုးရွားသောစက်ပိုင်းဆိုင်ရာချို့ယွင်းမှုကြောင့်ဖြစ်သည်။
အေးခဲထားသော၊ သည်းခြေရည်ကျနေသော သို့မဟုတ် ပုံသဏ္ဍာန်ရှိသော မဏ္ဍိုင်ပင်သည် ပရိုတိန်းအဆစ်များကို သော့ခတ်ကာ၊ ပစ္စတင်တံတစ်လျှောက် ပြင်းထန်သော ဘေးတိုက်ကွေးညွှတ်သည့်အခိုက်အတန့်များကို ဖြစ်ပေါ်စေပြီး ဦးခေါင်းဂလင်းယိုစိမ့်မှုကို အရှိန်မြှင့်ပေးသည်။ ဤအင်ဂျင်နီယာလမ်းညွှန်ချက်တွင် pin eye wear ၏ root mechanics၊ သည်းခြေကျောက်တည်ခြင်းမှ ကွဲထွက်ခြင်းမှ ကွဲထွက်ခြင်းအတွက် မှုခင်းဆေးပညာဆိုင်ရာ ဆန်းစစ်ချက်များနှင့် အကြီးစား bushings များနှင့် hardened alloy pins ကိုရွေးချယ်ခြင်းအတွက် metallurgical benchmarks တို့ကို အသေးစိတ်ဖော်ပြထားပါသည်။
| ပျက်ကွက်မုဒ် | ရုပ်ပိုင်းဆိုင်ရာ အရင်းခံအကြောင်းတရား | Visual/Audible Signature |
|---|---|---|
| Adhesive Galling | လွန်ကဲသော ထိတွေ့မှုဖိအားအောက်တွင် နယ်နိမိတ်အတွင်း ချောဆီဆုံးရှုံးမှုမှ သတ္တုမှသတ္တု မိုက်ခရိုဂဟေဆက်ခြင်း။ | ပင်နံပါတ်ပေါ်ရှိ နက်ရှိုင်းသော အရှည်လိုက် ချောင်းများ၊ ပီပြင်နေစဉ်အတွင်း အသံမြင့် အော်ဟစ်ခြင်း၊ တံကို သိမ်းလိုက်သည် |
| စိတ်မပူခြင်း Corrosion | ပြင်းထန်သောတုန်ခါမှုအောက်တွင် Micro-oscillations (<100 အွမ်) သည် အကာအကွယ်အောက်ဆိုဒ်ဖလင်ကို ချိုးဖျက်သည်။ | နီညိုရောင် (ကိုကိုး) အမှုန့် သို့မဟုတ် ပင်မျက်လုံးမှ ငိုကြွေးသော အနက်ရောင် ရွှံ့ရည်များ၊ pitted contact flats များ |
| Boe Ovalization (မျက်လုံးရှည်ခြင်း) | အထွတ်အထိပ်ခုန်နေသော တုန်လှုပ်ချောက်ချားမှုသည် အကြိမ်ပေါင်း သန်းနှင့်ချီ၍ မိဘသံမဏိ၏ အထွက်နှုန်းကို ကျော်လွန်ပါသည်။ | မျက်လုံးအချင်းသည် အဝိုင်း၏ > 0.5 မီလီမီတာ၊ ပြောင်းပြန်လှန်ခြင်းများတွင် အလွန်အကျွံ စက်ပိုင်းဆိုင်ရာ စုစည်းမှု |
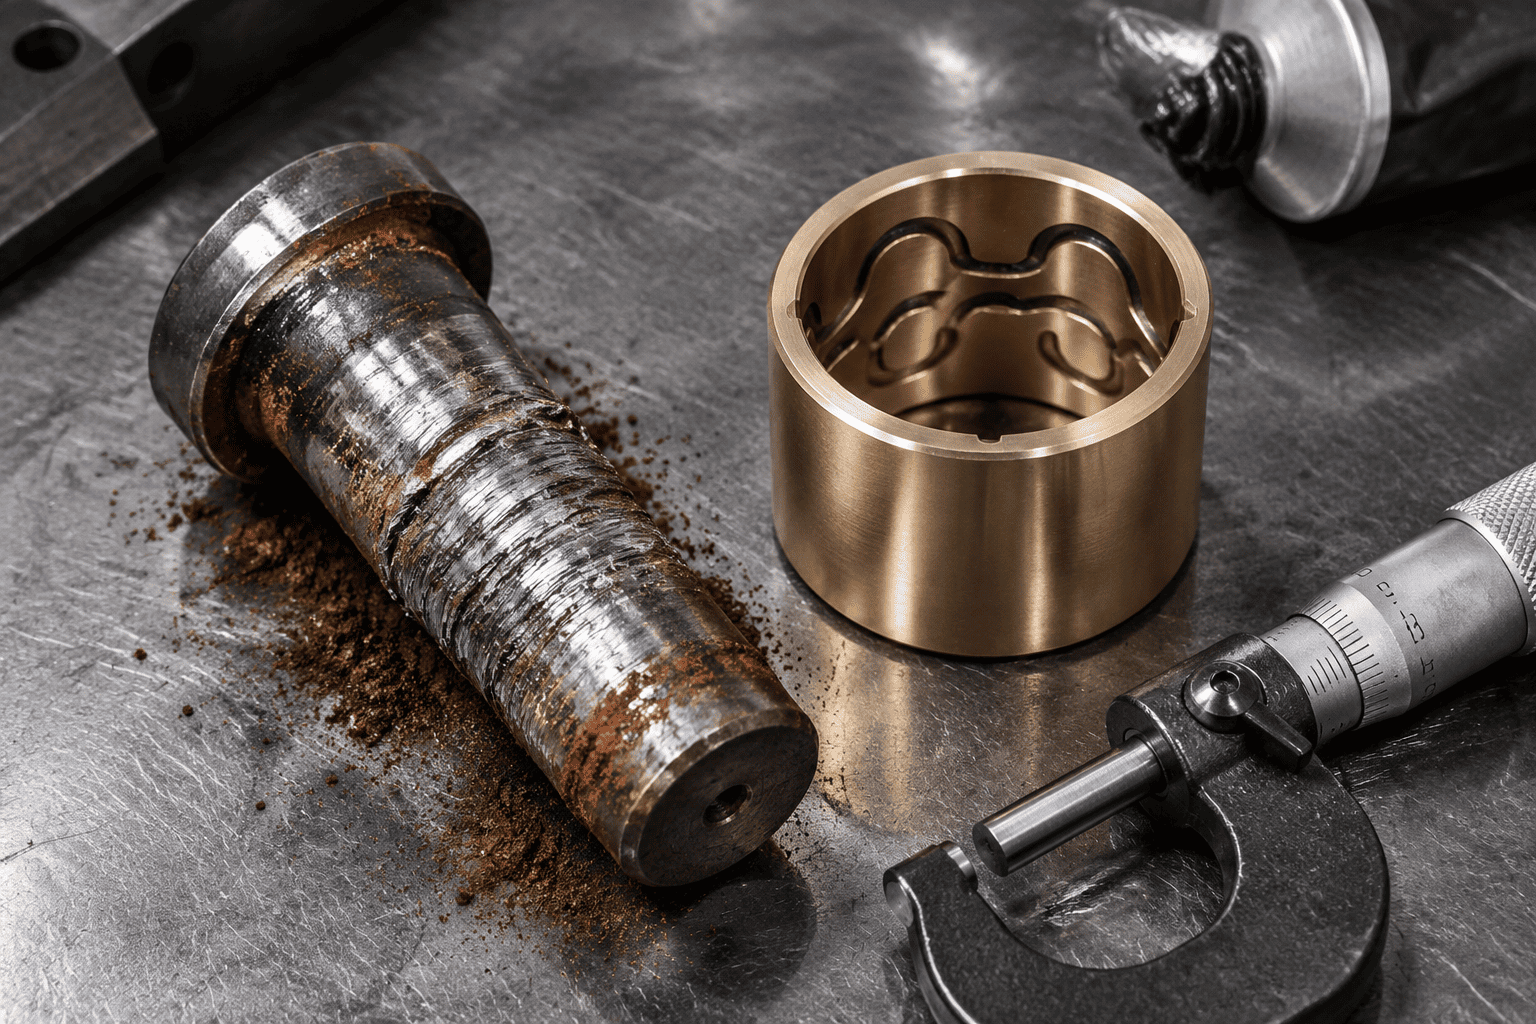
တူးဖော်တဲ့အခါ ပုံးတစ်ပုံးဟိုက်ဒရောလစ်ဆလင်ဒါထူထပ်သောရွှံ့စေး သို့မဟုတ် ကျောက်တုံးများမှတဆင့် ကွဲထွက်ခြင်း၊ pin တစ်လျှောက် ထိတွေ့မှုဖိအားများနှင့် bushing သည် 80 မှ 100 MPa (11,600 မှ 14,500 psi) ထက် လွယ်ကူစွာ ကျော်လွန်ပါသည်။ ချောဆီအဆီဖလင် ကွဲသွားပါက၊ စတီးပင်တွယ်နှင့် စတီးချောင်း၏ အဏုကြည့်မျက်နှာပြင် အင်္ဂါရပ်များသည် မျက်လုံးကို တိုက်ရိုက်ထိသည်။ ပွတ်တိုက်မှုသည် 800 ဒီဂရီစင်တီဂရိတ်ထက် ကျော်လွန်သော ဒေသအလိုက် အပူကို ချက်ချင်းထုတ်ပေးပြီး သေးငယ်သော ဂဟေဆက်များ ဖွဲ့စည်းကာ ပင်မသတ္တုအတုံးများကို ကိုက်ဖြတ်စေသည်။ နာရီပိုင်းအတွင်း ပင်တံသည် နှုတ်ခမ်းသားအတွင်းပိုင်းရှိ အခဲများကို ဆုပ်ကိုင်ထားသည်။
လမ်းခေါင်းများနှင့် ဟိုက်ဒရောလစ်တူတူများကဲ့သို့သော ကြိမ်နှုန်းမြင့်တုန်ခါသည့်ကိရိယာများတွင်၊ မဏ္ဍိုင်ပင်သည် သေးငယ်သော ထောင့်ချိုးသေးငယ်သောလှုပ်ရှားမှုများ (50 microns ထက်နည်းသော) စဉ်ဆက်မပြတ် ဝန်အောက်တွင် ရှိနေသည်။ ဤမိုက်ခရိုပွတ်တိုက်ခြင်းသည် အဆီများကို ဖယ်ရှားပေးကာ အဏုကြည့်မှန်ပြောင်းစတီးအမှုန်များကို ချေဖျက်ပေးသည်။ လတ်လတ်ဆတ်ဆတ် ဖြတ်တောက်ထားသော သံမဏိအမှုန်များသည် လေထဲတွင် oxidize ဖြစ်သဖြင့်၊ ၎င်းတို့သည် မာကျောသော သံအောက်ဆိုဒ် (Fe₂O₃) ကို ဖန်တီးကာ ပင်မျက်လုံးအရွယ်အစားကို ကြိတ်ချေနိုင်သော အနီရောင် အနုရောင်ကို ဖန်တီးပေးပါသည်။
တစ်ခုတည်းသော တုတ်တံအတု မျက်လုံးများနှင့် ဂဟေဆက်ထားသော အောက်ခြေပြားများတွင်၊ စဉ်ဆက်မပြတ် ဦးတည်သော တူဖြင့်ထိုးခြင်းသည် အဝိုင်းပေါက်ကို ရှည်လျားသော ellipse အဖြစ်သို့ အမြဲတမ်း ထွက်လာစေသည်။ ရှင်းလင်းချက် 0.8 မီလီမီတာ (0.030") ကျော်လွန်သည်နှင့် တစ်ပြိုင်နက်၊ ဒိုင်းနမစ် shock load များသည် အဆက်မပြတ်ချဲ့ထွင်လာပြီး၊ နောက်ဆုံးတွင် 3 နာရီ နှင့် 9 နာရီ ဖိစီးမှုအာရုံစူးစိုက်မှုအား မျက်လုံးထောင့်များတွင် စတင်လုပ်ဆောင်သည်။
မှန်ကန်သော bushing ဗိသုကာလက်ရာကိုရွေးချယ်ခြင်းသည် ပြဿနာကင်းစင်သော pivot ဘဝ၏ နာရီ 1,000 နှင့် 10,000 နာရီကြား ကွာခြားချက်ဖြစ်သည်-
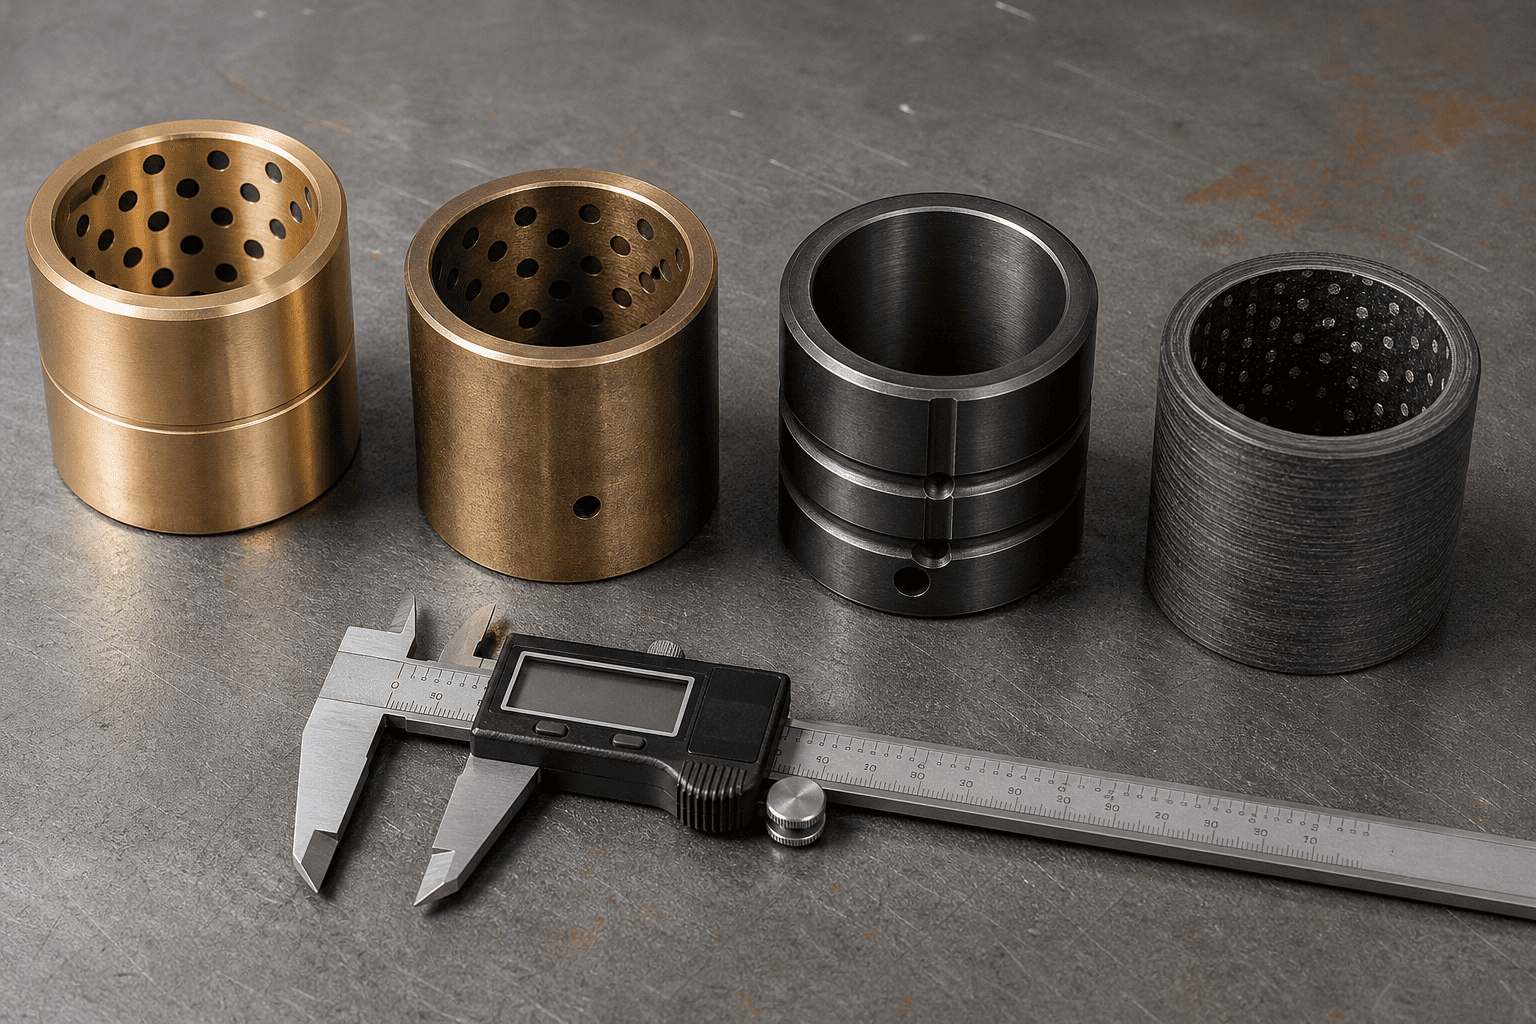
| Bushing Material အဆင့် | Max Dynamic Load | ချောဆီလိုအပ်ခြင်း။ | အကောင်းဆုံးလည်ပတ်မှုမြင်ကွင်း |
|---|---|---|---|
| မြင့်မားသော ခဲကြေး (SAE 660 / C93200) | 35 – 45 MPa (အလယ်အလတ်) | နေ့စဉ် ဆီလိမ်းရန် လိုအပ်သည်။ | အပေါ့စားစက်မှုလုပ်ငန်းနှင့် အထွေထွေ စိုက်ပျိုးရေး |
| မန်းဂနိစ်ကြေး (C86300 High-tensile) | 70 – 90 MPa (အကြီးစား) | Periodic Greasing လိုအပ်သည်။ | ပြင်းထန်သောမြေရွှေ့ခြင်းနှင့် မိုင်းတွင်းပုံးချိတ်ဆက်မှု |
| Case- Hardened Steel (8620 Carburized 60HRC) | 120 – 150 MPa (Extreme Shock) | ဆီလိမ်းခြင်း + ဖိအားမြင့် Moly | ထုပ်ပိုးမှုများ၊ မေးရိုးများညှပ်ခြင်း၊ လေးလံသောကြိတ်စက်များကို ငြင်းဆန်ပါ။ |
| PTFE Fiber-Wound Composite (Duralon) | 100 – 140 MPa (အဆီပြန်ခြင်း လုံးဝမရှိ) | 100% အဆီမပါသော ကိုယ်တိုင်ချောဆီ | ပင်လယ်အောက်ပိုင်း၊ အစားအစာအဆင့်၊ နှင့် လက်လှမ်းမမီနိုင်သော လမ်းကြောင်းများ |
လေးလံသောဆလင်ဒါ clevis တွင် မာကျောမှုမရှိသော စီးပွားရေးဆိုင်ရာ 1045 ကာဗွန်သံမဏိပင်ကို ဘယ်သောအခါမှ မတပ်ဆင်ပါနှင့်။ Standard 1045 သည် မျက်နှာပြင်မာကျောမှု 18 မှ 22 HRC သာရှိသည်။ ၎င်းသည် မန်ဂနိစ်ကြေးဝါ သို့မဟုတ် မာကျောသော သံမဏိချုံများကို ရက်သတ္တပတ်များအတွင်း ပုံပျက်စေပြီး သည်းခြေရည်ကျလိမ့်မည်။
Base Core Material : 4140 Chrome-Molybdenum သို့မဟုတ် 8620 Nickel-Chromium Alloy Steel ၊ core tough (28–32 HRC) ကို ဖမ်းမမိဘဲ အလွန်အမင်း ကွေးညွှတ်သော တုန်လှုပ်မှုများကို စုပ်ယူနိုင်စေရန် မီးငြှိမ်းသတ်ပြီး အပူပေးထားသည်။
Surface Case Hardening- Induction-hardened သို့မဟုတ် deep case-carburized to 58 to 62 HRC အထိ အနည်းဆုံးအနက် 1.5 mm (0.060")။
မျက်နှာပြင် အပြီးသတ်ခြင်း- တိကျသောမြေပြင်နှင့် Ra ≤ 0.2 μm (8 မိုက်ခရိုလက်မ) သို့ ပွတ်တိုက်ပါ။ . အဆိပ်သင့်သော အဏ္ဏဝါ၊ ရေခဲပြင်ဆား သို့မဟုတ် ဓာတုဓာတ်မြေဩဇာ ပတ်ဝန်းကျင်တွင်၊ ခိုင်မာသော အိတ်အပေါ်မှ 25-micron hard chrome ဖြင့်ပြုလုပ်ထားသော သို့မဟုတ် QPQ အရည် nitriding အပေါ်အင်္ကျီကို သတ်မှတ်ပေးပါ။
အဆက်မပြတ် ပင်ခြေနာခြင်း၊ မဏ္ဍပ်အဆစ်များ တွဲကျနေခြင်း သို့မဟုတ် သင့်စက်ကိရိယာတန်ဆာပလာတစ်လျှောက် နားရွက်ကွဲအက်ခြင်းကို တွေ့ကြုံနေရပါသလား။
HCIC ၏ အထူးပြုအင်ဂျင်နီယာအဖွဲ့ထံ ဆက်သွယ်ပါ။ ကျွန်ုပ်တို့သည် မန်းဂနိစ်ကြေးဝါ၊ အမာခံအလွိုင်း သို့မဟုတ် အလိုအလျောက်ချောဆီ ပေါင်းစပ်ထားသော ချုံပုတ်များ တပ်ဆင်ထားသော အကြီးစား စိတ်ကြိုက်ဆလင်ဒါများကို ထုတ်လုပ်ပြီး အသိအမှတ်ပြု 58-62 HRC induction-hardened pins များကို အင်ဂျင်နီယာချုပ်ဖြင့် တွဲလုပ်ပါသည်။